玩具件翘曲变形:实战解析与高效处理方法
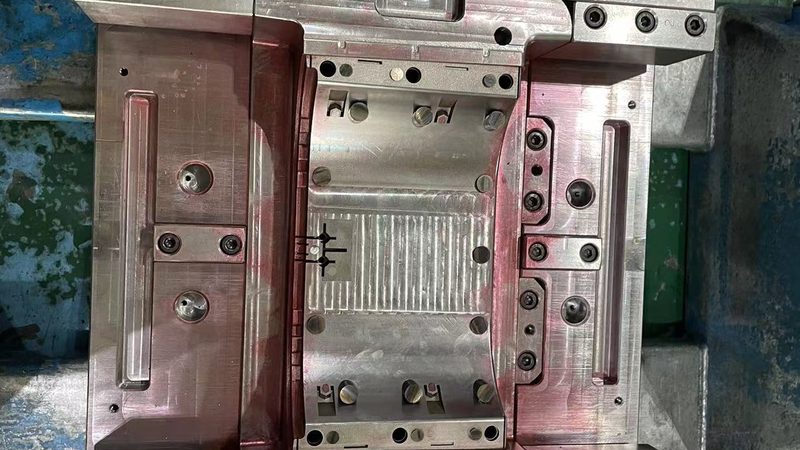
玩具件翘曲变形:实战解析与高效处理方法
翘曲变形的初步判断 1. 观察翘曲变形的分布情况,判断是否为局部或整体变形。2. 检查变形区域是否存在明显的应力集中现象。3. 通过触摸感受变形区域的硬度变化,初步判断变形原因。4. 对比同批次其他产品,分析翘曲变形的普遍性。
翘曲变形的原因分析 1. 材料收缩率不均:不同部位的收缩率差异导致材料内部应力不均,引起翘曲变形。2. 模具冷却不均:模具冷却系统设计不合理或运行不稳定,导致材料冷却速度不一致。3. 注塑压力不足:注塑压力不足导致材料填充不充分,产生应力集中。4. 后处理工艺不当:脱模温度过高或热处理工艺不合理,导致材料内部应力释放不充分。
处理方法及操作要点 1. 优化模具设计:调整型腔设计,优化冷却系统,确保材料流动和冷却均匀。2. 调整注塑参数:优化注塑压力、温度、速度等参数,确保材料填充充分。3. 优化后处理工艺:控制脱模温度,合理设计热处理工艺,确保材料内部应力充分释放。4. 采用预拉伸技术:在注塑前对材料进行预拉伸,降低材料收缩率不均的影响。
案例分析 某玩具制造商在生产某款玩具件时,发现产品存在翘曲变形问题。通过分析,发现原因是模具冷却系统设计不合理,导致材料冷却速度不一致。针对该问题,优化了模具冷却系统设计,并调整了注塑参数,成功解决了翘曲变形问题。
判断与行动建议 1. 定期检查模具冷却系统,确保其正常运行。2. 优化注塑参数,确保材料填充充分。3. 严格控制后处理工艺,确保材料内部应力充分释放。4. 针对翘曲变形问题,及时分析原因,采取有效措施进行解决。
本文由 沈阳云天塑建材有限公司 整理发布。